为什么螺纹插装阀块容易内泄?阶梯孔同轴度与台阶面加工是关键
随着液压系统向轻量化、高集成度方向发展,螺纹插装阀因其结构紧凑、响应速度快而大行其道。然而,许多工程师在进行系统调试时,经常遭遇系统压力上不去、保压失败、甚至阀芯插拔极其困难的尴尬局面。排除插装阀芯本身的质量问题,90%的故障源头直指液压阀块的孔加工精度。
阶梯孔与同轴度:决定密封成败的命门
螺纹插装阀块内部通常由多级阶梯孔组成。不同于普通油路孔,插装阀孔既要负责螺纹紧固,又要承担导向,最核心的是还要实现高压密封(通常采用O型圈配合挡圈,或者金属底台阶面的硬密封)。
如果采用传统的镗床或加工中心“分步走刀”模式(即先钻底孔,再扩中孔,最后车螺纹和倒角),每一次换刀和进给都会产生微小的累积误差。这会导致上下级阶梯孔出现同轴度偏差(即不同心)。一旦同轴度超标,插装阀拧入后阀体受力发生偏心,一侧的O型圈被过度挤压,另一侧则产生间隙,高压油液瞬间击穿防线,形成严重内泄。此外,底孔台阶面的垂直度如果不达标,金属硬密封也会彻底失效。
一步成型工艺:标准成型刀具的应用
要从根本上攻克螺纹插装阀块内泄的隐患,必须摒弃落后的分步加工法,全面采用高精度复合插装阀孔成型刀具。
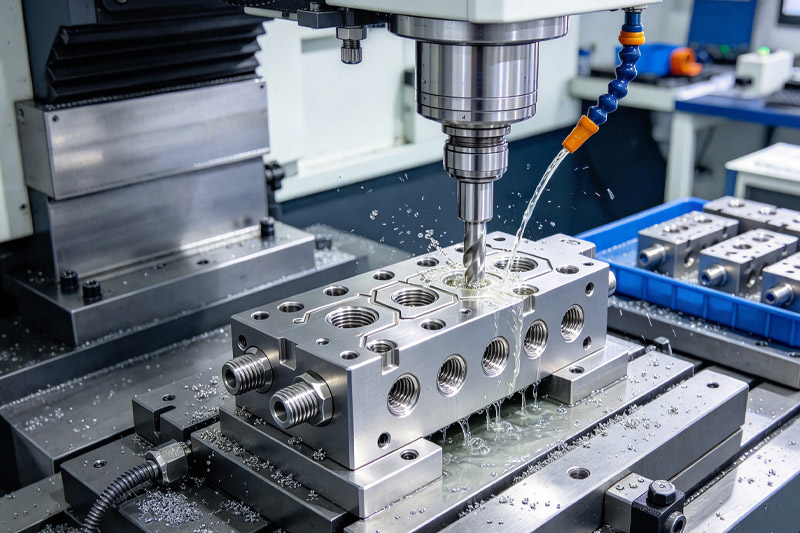
成型刀具是完全按照SUN、HydraForce等国际主流插装阀的标准阀孔尺寸定制的复合刀具。它能够在一个加工工步内,同时切削出各级阶梯孔与密封台阶面。这种“一刀切”的工艺,将各阶梯孔之间的同轴度和圆柱度误差降到了物理极限,同时底孔台阶面的表面粗糙度能够轻松达到Ra0.8甚至更高标准。这不仅确保了锁紧力矩的均匀分布,更从源头上杜绝了系统内泄隐患。
斯迈尔优势:完善的刀具储备与CMM三坐标护航
定制螺纹插装阀块,交期和精度同样重要。许多厂家在接到非标定制订单后,需要临时向刀具厂定制成型刀具,动辄耗费十天半个月。
斯迈尔机械在长期的垂直深耕中,建有庞大的标准阀孔成型刀具库,全面覆盖SUN、HydraForce、Eaton、Rexroth等主流插装阀腔型。实现“来图即校对,校对即开样”,显著缩短新项目开发周期。
更重要的是,为了验证成型刀具的切削效果与孔位精度,斯迈尔配置了德国蔡司(ZEISS)三坐标测量机(CMM)。无论是首件打样还是批量产出,均针对关键阀孔几何公差、立体孔位进行精密复核,并提供可追溯的检测报告,用客观数据保障尺寸稳定与跨批次的高一致性。
 微信咨询
扫码添加联系人