不锈钢液压阀块电解去毛刺如何避免“点蚀”?加工参数与工艺优化指南
在海洋工程、石油化工、食品包装以及医疗器械等特殊工况下,液压系统面临严苛的防腐蚀和卫生要求,不锈钢(如304、316L)成为了液压阀块的首选材质。然而,不锈钢材质的加工不仅切削困难,在进行内部交叉孔去毛刺时,更面临着一个极为棘手的技术挑战——电化学去毛刺(ECD)引发的“点蚀”。
“点蚀”危机:钝化膜的双刃剑效应
不锈钢之所以耐腐蚀,是因为其表面在富氧环境下会天然形成一层致密的富铬钝化膜。在进行电化学去毛刺加工时,这层原本用于保护金属的钝化膜却成了“双刃剑”。
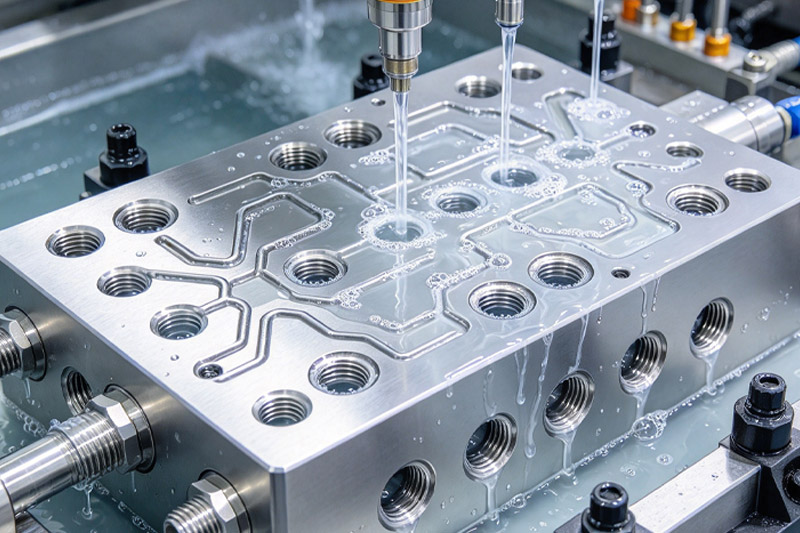
如果在处理不锈钢液压油路块时,依然套用处理碳钢或铝合金的常规电解液配方和参数,强电流和氯离子极易局部击穿非加工区域的钝化膜。一旦击穿,微小的裸露区域会与周围大面积的钝化膜形成极强的“小阳极-大阴极”微电池效应。由于阳极面积极小,腐蚀电流密度剧增,瞬间就会向孔壁纵深方向急剧腐蚀,形成密集的针孔状凹坑,这就是“点蚀”(Pitting Corrosion)。点蚀不仅破坏阀孔的光洁度,在设备高频脉动压力的作用下,极易成为疲劳裂纹的源头,导致阀块报废。
破局之道:电解液复配与流场仿真
要彻底攻克不锈钢点蚀难题,需要在工艺参数上进行系统性重构:
-
复合型弱电解液与缓蚀剂: 放弃高浓度的中性盐(如氯化钠)电解液,改用硝酸钠或复合型弱电解液配方。更关键的是,必须在电解液中添加特定的有机缓蚀剂。缓蚀剂能优先吸附在不锈钢非加工表面,加固钝化膜防线,有效抵抗氯离子的穿透。
-
脉冲电源的精准干预: 采用高频脉冲直流电源替代传统直流电。脉冲的间歇期有助于电解液带走加工区域的热量和溶解产物,降低浓差极化,给非加工区域的钝化膜提供快速自修复的“喘息”时间。
-
流场分布的均匀化: 必须优化阴极工装的液流通道设计,确保电解液在交叉孔处的流速均匀且充足。流速过慢会导致局部过热,成为点蚀爆发的温床。
斯迈尔的柔性试制与材质专属工艺包
针对不锈钢、高强合金钢等特殊材质的非标阀块加工,经验往往比设备更重要。斯迈尔机械经过长期的工艺攻关,针对不同标号的不锈钢积累了丰富的ECD参数数据库,形成了材质专属工艺包。
在项目导入阶段,斯迈尔构建了“图纸评估→打样→DFM优化→试制→量产”的柔性体系。在样品阶段,技术团队会提前植入量产可行性评估,针对不锈钢孔系进行电解打样,通过内窥镜和表面粗糙度仪严密监测孔壁状态,确保工艺稳定平移。尽量帮助客户避免二次设计变更的试错成本,实现高难度材质的高品质交付。
 微信咨询
扫码添加联系人